


Metóda analýzy trhlín integrálneho lopatkového krúžku leteckého motora
So zlepšením výkonu leteckých motorov sa ľahké a vysokoúčinné materiály pre lopatky turbín stali rozvíjajúcim sa trendom. Kompozity s titánovou matricou vystužené dlhými vláknami z karbidu kremíka pritiahli veľkú pozornosť kvôli ich dobrému účinku na zníženie hmotnosti a schopnosti odolávať prstencovému zaťaženiu. Tento materiál turbínových lopatiek má vysokú pevnosť, odolnosť voči vysokej teplote a vynikajúce únavové vlastnosti a tečenie. Výrobný proces zahŕňa vykovanie titánovej zliatiny do tvaru čepele, vyhradenie štrbín v prstenci čepele na vyplnenie kompozitného materiálu, ktorý je potom pevne spojený technológiou izostatického lisovania za tepla.
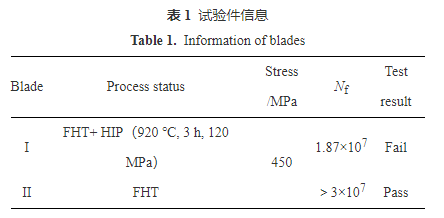
V tejto štúdii sa testovala vibračná únavová životnosť lopatiek I s použitím procesu FHT+HIP a lopatiek II s použitím iba procesu FHT a cieľový počet cyklov bol 3×10^7. Čepeľ I ukončila test na 1,8×10^7-krát kvôli prasknutiu hrotu, zatiaľ čo čepeľ II testom prešla. Pomocou makroskopickej kontroly, lomovej analýzy, materiálových skúšok, mechanických skúšok a simulácie konečných prvkov boli analyzované charakteristiky trhlín a príčiny čepele I, aby sa určil spôsob jej porušenia.
1. Priebeh a výsledky testu
1.1 Makroskopická kontrola
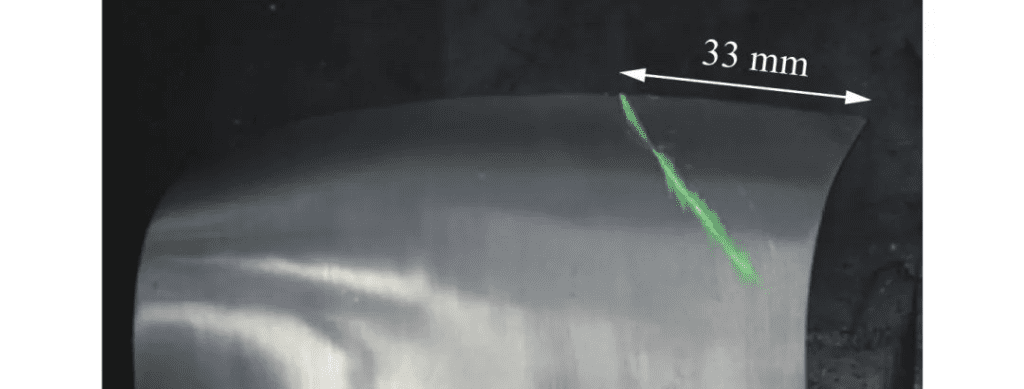
Výsledky fluorescenčnej detekcie praskliny čepele I sú znázornené na obrázku 1. V blízkosti konca čepele boli praskliny a fluorescencia ukázala, že trhliny prenikli v smere hrúbky čepele a trhliny boli vzdialené asi 33 mm od čepele. vstupná hrana čepele.
1.2 Analýza lomu
Trhlina čepele je otvorená a makromorfológia lomu je znázornená na obrázku 2. Lom je sivobiely a farba je zjavne odlišná od umelo otvorenej oblasti. Celkové kolísanie lomu je malé a charakteristiky vyžarujúcich hrán a únavových oblúkov sú zrejmé, čo naznačuje, že lom je únavové praskanie. Zamerajte sa na verejné číslo: najprv výkon dvoch strojov, voľný prístup k obrovským údajom dvoch strojov, zameranie na znalosti dvoch strojov a kľúčové technológie!
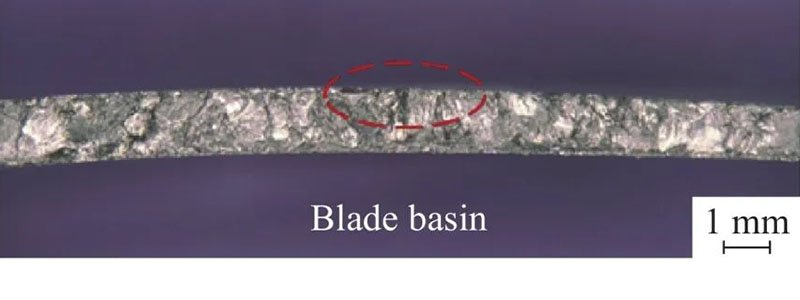
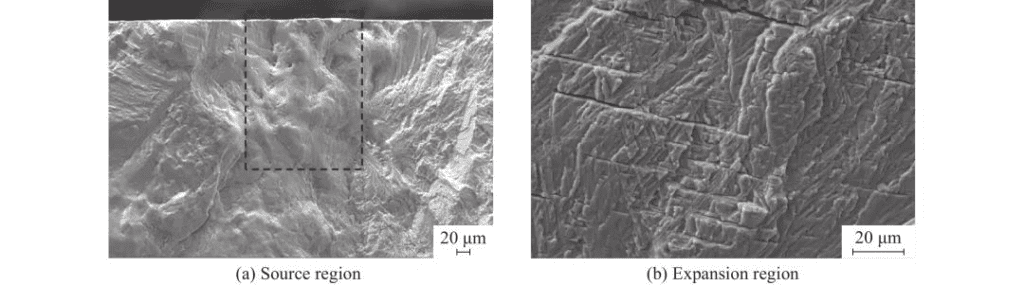
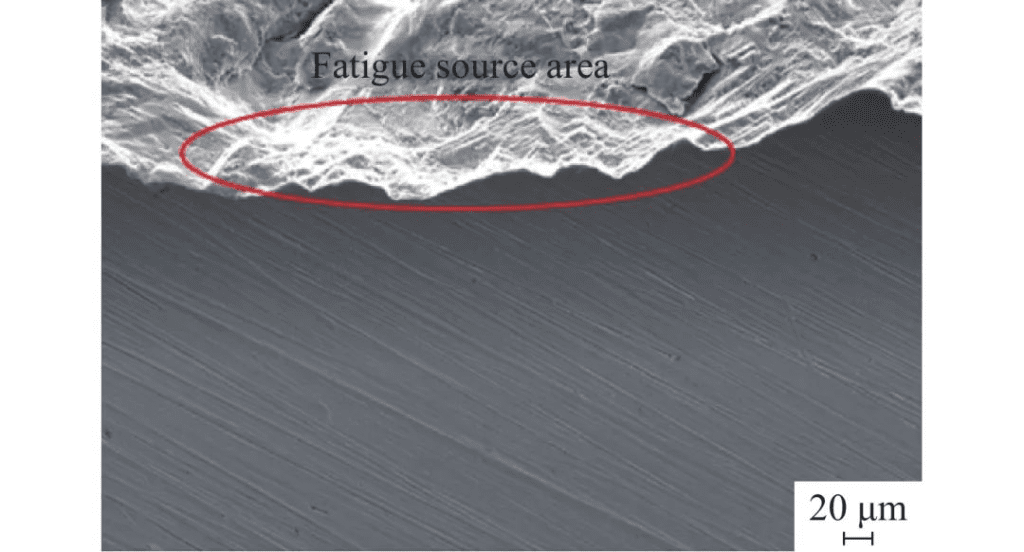
Na mikroskopické pozorovanie prasklinového lomu čepele sa použila skenovacia elektrónová mikroskopia poľnej emisie (SEM) a zistilo sa, že vyžarujúce hrany a únavové oblúky sa zbiehajú na dorzálnom povrchu čepele, čo naznačuje, že únava začala odtiaľ a predstavovala funkcia jedného zdroja. Umiestnenie oblasti zdroja bolo znázornené v oblasti červenej čiary na obrázku 2. Ďalšie zosilnené pozorovanie ukázalo, že opotrebenie v oblasti zdroja únavy bolo veľké a neboli pozorované žiadne zjavné metalurgické defekty (oblasť čiernej čiary na obrázku 3a). Výsledky analýzy energetického spektra ukazujú, že obsah O v tejto oblasti je zjavne vyšší ako v matrici a iné prvky nemajú žiadnu zjavnú abnormalitu. V oblasti rozšírenia je možné vidieť zreteľné pásy únavy a sekundárne trhliny, čo ďalej potvrdzuje charakter lomu ako únavu (obr. 3b). Na bočnom povrchu zdrojovej oblasti boli viditeľné stopy opracovania čepelí (obr. 4), ktoré mali určitý uhol s trhlinou, čo naznačuje, že podpora iniciácie trhliny nebola významná. Makro poloha oblasti zdroja únavy na zadnej strane čepele je znázornená na obrázku 5. Oblasť zdroja je asi 15 mm od koncovej plochy hrotu čepele a 20 mm od vstupnej hrany a siaha na obe strany čepele. hrot čepele a vstupná hrana.
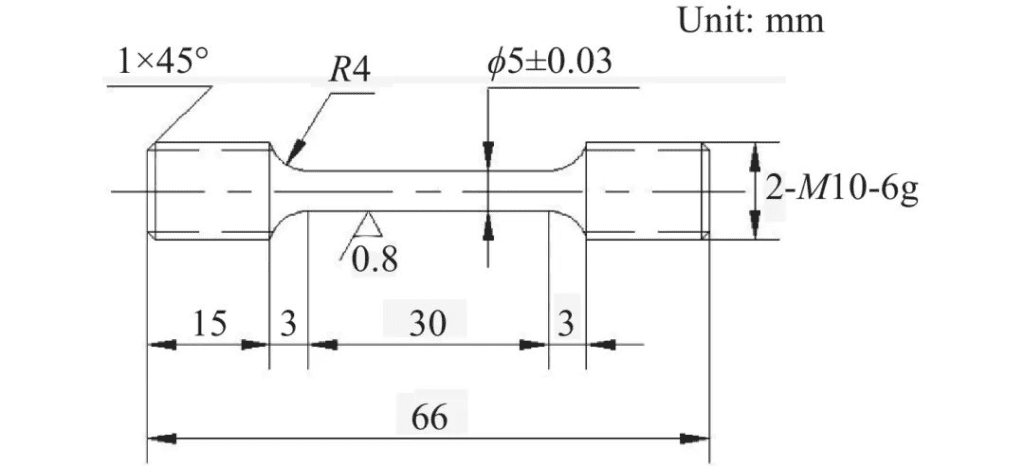
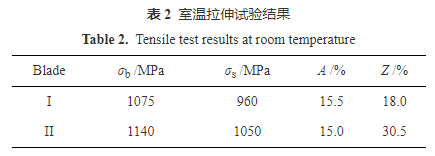
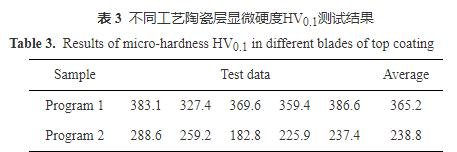
Skúšky mechanického výkonu boli vykonané na lopatkách I a II, pričom z každej lopatky boli odobraté 4 vzorky. Skúška ťahom pri izbovej teplote bola vykonaná podľa štandardu HB 5143-1996, rýchlosť zaťaženia bola 1 mm/min a v každom stave boli testované dve vzorky. Výsledky sú uvedené v tabuľke 2. Vysokocyklový únavový test pri izbovej teplote bol vykonaný podľa normy HB 5287-1996 a pre každý stav boli testované dve vzorky. Výsledky sú uvedené v tabuľke 3.
Medza klzu a pevnosť v ťahu čepele I sú o niečo nižšie ako čepele II, predĺženie je podobné, ale zmrštenie prierezu je zjavne odlišné a čepeľ I nemá žiadne zjavné hrdlovanie. Únavový test pri izbovej teplote ukázal, že únavový výkon čepele I bol výrazne nižší ako čepeľ II. Čepele ošetrené FHT môžu spĺňať požiadavky testu 3×10^7-krát, zatiaľ čo čepele ošetrené FHT+HIP nemôžu spĺňať požiadavky testu, čo je v súlade s výsledkami testu životnosti vibrácií.
1.5 Analýza napätia
Trhlinová lomová únava čepele I pochádza zo zadnej plochy čepele a má určitú vzdialenosť od čela hrotu a boku čepele. Aby bolo možné analyzovať vzťah medzi pôvodom únavy a distribúciou napätia, analýza povrchového napätia čepele sa vykonáva v softvéri ANSYS na simuláciu konečných prvkov.
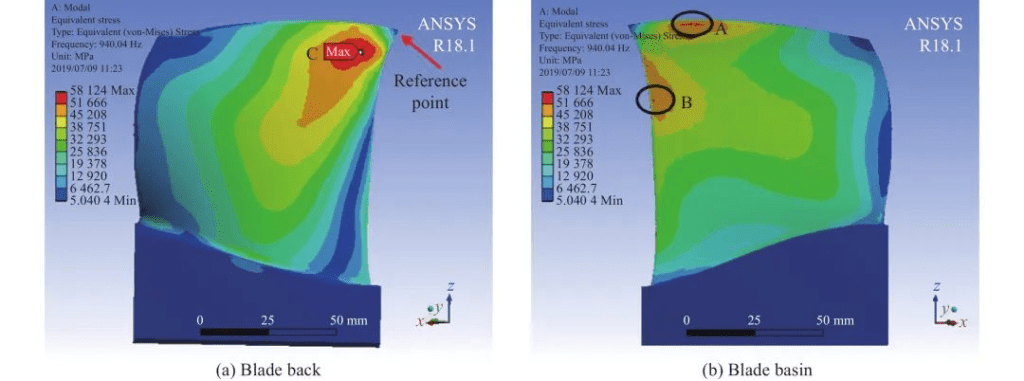
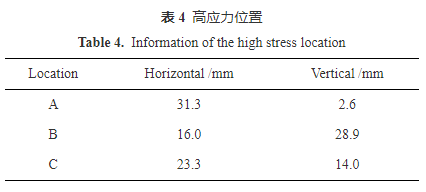
V konečných prvkoch modelu čepele bol na rozdelenie siete použitý prvok C3D10 s celkovým počtom 12 035 prvkov a 48 216 uzlov. Na analýzu simulácie metódou konečných prvkov sa použil režim ohybovej vibrácie prvého rádu. Referenčným bodom bol hrot čepele vstupného okraja a ako podpera koreňa bola zvolená hraničná podmienka čapovej časti. Výsledky rozloženia napätia sú znázornené na obr. 8. Je možné vidieť, že na čepeli sú tri body vysokej úrovne napätia, pričom bod maximálneho napätia je na zadnej strane čepele a bod vyššieho napätia je blízko čela hrotu a vstupnej hrany misky čepele. strane. Zodpovedajúce miesta vysokého napätia sú uvedené v tabuľke 4. Únava čepele I pochádza zo zadnej plochy čepele a oblasť zdroja je asi 15 mm od špičky čepele a 20 mm od vstupnej hrany, čo je v podstate konzistentné s polohou maximálnej namáhanej zóny C čepele.
2. Analýza a diskusia
Analýza lomu ukazuje, že charakteristiky trhliny čepele I zodpovedajú charakteristikám vysokocyklovej únavy a počet pracovných cyklov dosahuje 1,87×10^7 krát. Čepele ošetrené procesom FHT (tepelné spracovanie) môžu spĺňať požiadavky testu 3×10^7-krát; Čepele ošetrené FHT+HIP (horúce izostatické lisovanie) sa však zlomili už po 3×10^6 cykloch a ich plasticita a únavové vlastnosti sa výrazne znížili.
List II je ošetrený procesom FHT, aby sa vytvorila sieťová štruktúra koša a ihličkovitá fáza je distribuovaná v zrne, čo zlepšuje pevnosť a únavové vlastnosti materiálu. Na druhej strane, po ošetrení FHT+HIP zrno čepele I výrazne rastie a sekundárna fáza je kontinuálne distribuovaná na hranici zŕn, čo vedie k ľahkému šíreniu trhliny pozdĺž hranice zŕn, čím sa znižuje odolnosť proti únave.
Analýza metódou konečných prvkov ukazuje, že bod maximálneho napätia čepele sa nachádza na zadnej strane čepele, čo je v súlade s polohou zdrojovej oblasti trhliny I čepele. To naznačuje, že oblasť maximálneho napätia je najpravdepodobnejším miestom výskytu únavových trhlín. V prípade čepele I ošetrenej HIP je táto oblasť v dôsledku rastu zŕn a existencie súvislej fázy náchylnejšia na skoré únavové praskanie.
Výsledky ukazujú, že sekundárne kovanie titánovej zliatiny po spracovaní starnutím môže podporiť sférodizáciu ihlovej fázy a vytvoriť jemnú rovnoosovú štruktúru prechodného stavu. Aj keď je lomová húževnatosť tejto konštrukcie o niečo nižšia ako u štruktúry sieťového koša, môže byť vhodnejšia na kovanie s integrálnym čepeľovým prstencom. Preto sa odporúča upraviť postupnosť spracovania a implementovať sekundárne kovanie po izostatickom lisovaní za tepla, aby sa zabránilo nepriaznivej tvorbe hraníc zŕn v spojitej fáze a zlepšil sa celkový výkon čepele.
3. Závery a návrhy
1) Po ošetrení FHT+ HIP je vlastnosťou trhliny integrálnej prstencovej čepele vysoká cyklická únava a únavová trhlina pochádza zo zóny maximálneho napätia na zadnej strane čepele.
2) Po ošetrení HIP vzniká súvislý film s rovným okrajom zŕn, ktorý výrazne znižuje únavovú odolnosť a vedie k predčasnej iniciácii únavových trhlín.
3) Odporúča sa vykonať sekundárne kovanie po procese izostatického lisovania za tepla, aby sa získala sféroidizovaná štruktúra jemného prechodného stavu, aby sa predišlo nepriaznivému vplyvu hraníc spojitých fázových zŕn na výkon.


