


Odborný výklad: Ako dosiahnuť kompletnú rekonštrukciu spaľovacej komory leteckého motora
Spaľovacia komora leteckého motora pracuje pod vysokým tlakom a teplotou a po určitom čase práce zhnedne alebo dokonca zhorí, no po sérii procesov údržby môže nielen vyzerať ako nová, ale aj sa ako nové.
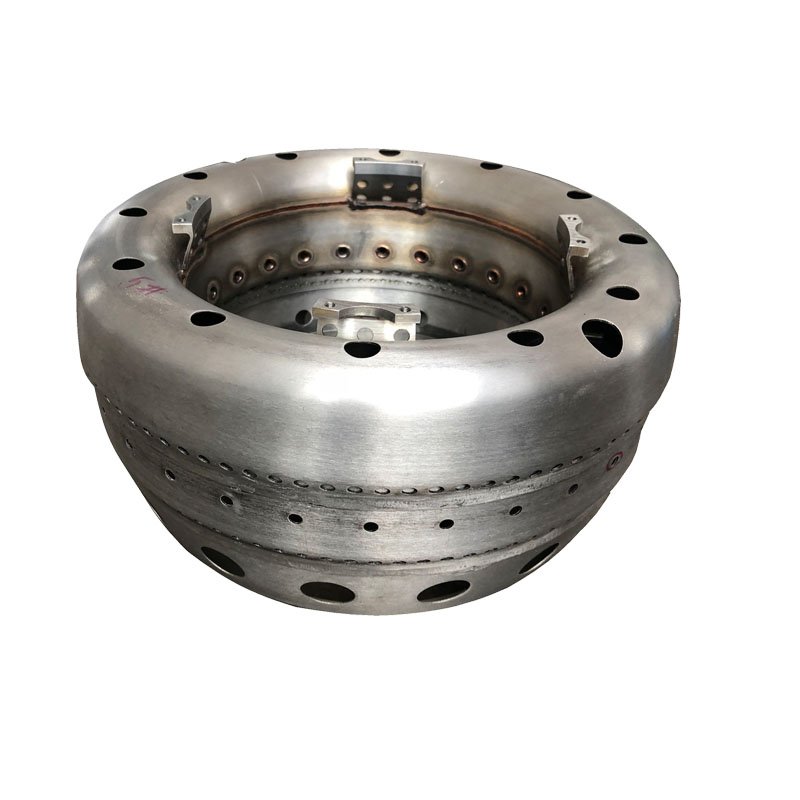
Ako príklad si vezmite turboventilátorové motory V2500 a CFM56-3. Spaľovacia komora má krátku prstencovú štruktúru a 20 vírivých palivových trysiek rozprašuje hmlové palivo a vzduch z vysokotlakového kompresora, ktorý je zapálený zapaľovacou tryskou, aby sa vytvoril režim konštantného spaľovania s nízkym tepelným namáhaním. Spaľovacia komora V2500 je pripojená vnútorným a vonkajším krúžkom cez tesné uloženie. Kupola vonkajšieho prstenca je rovnomerne rozmiestnená s 20 vodiacimi krúžkami palivovej dýzy a zladená s 20 potiahnutými dlaždicami. Vnútorné a vonkajšie prstence sú rozdelené do 5 vrstiev, každá vrstva má 10 potiahnutých dlaždíc a dlaždice sú tesne usporiadané tak, aby bola pokrytá celá vnútorná dutina.
Horná časť vonkajšieho krúžku je blízko palivovej dýzy č. 7 ~ 8, to znamená, že v polohe 4 ~ 5 hodín sú postupne rozmiestnené dva vodiace krúžky zapaľovacej dýzy. Na vrchnej strane vonkajšieho krúžku je 5 otvorov s priechodkami, ktoré slúžia ako miesto na upevnenie predného konca spaľovacej komory. Plyn privádzaný veľkými otvormi vo vnútornej a vonkajšej stene krúžku sa používa hlavne na zníženie vstupná teplota vysokotlakovej turbíny okrem malej časti spaľovania. Plyn vstupujúci z malých otvorov v bočných stenách sa používa na chladenie stien a kachlí cez hrebeňovú medzeru za kachličkami. Vnútorný krúžok je spojený s telesom cez prírubu a výstup zo spaľovacej komory je blízko prvého stupňa vodiaca lopatka vysokotlakovej turbíny.

Spaľovacia komora CFM{0}} sa skladá z vnútorného krúžku, vonkajšieho krúžku, vnútorného krytu, vonkajšieho krytu a kupolového krytu. Je rozdelená do 5 konfigurácií podľa toho, či je vonkajší krúžok a vonkajší kryt zvarený alebo priskrutkovaný a či je tam nárazník. Kupola pokrýva 20 vodiacich krúžkov palivovej dýzy rozmiestnených v dvoch stupňoch. Vnútorný a vonkajší kryt sa používajú na stabilizáciu prietoku. Vnútorné a vonkajšie krúžky sú integrálneho dizajnu, každý je obložený niekoľkými vrstvami obloženia a obloženie je chladené plynom zavádzaným otvormi v rovnakej vzdialenosti od koreňa. Vonkajší krúžok má vodiaci krúžok zapaľovacej dýzy na 4. a 8. hodine, vnútorný priestor spaľovacej komory je pokrytý povlakom, predný koniec nie je pevný a spôsob pripojenia zadného konca (výstup zo spaľovacej komory) je a rovnaké ako pri V2500.

Krok 1: Demontujte
Vnútorné a vonkajšie krúžky spaľovacej komory V2500 sú navzájom spojené a ľahko sa demontujú. Šindle sú jednotlivo vymeniteľné a sú priskrutkované k vnútorným a vonkajším krúžkom. Vodiaci krúžok palivovej dýzy má dve časti zvnútra a zvonku a pred odskrutkovaním je potrebné vyleštiť dva spoje spájkovaných spojov, čo je tiež prvý krok k úplnému rozkladu vonkajšieho prstenca.
Spaľovaciu komoru CFM56-3 je potrebné odstrániť iba v prípade, že závada presahuje rozsah služby alebo ak je potrebná výmena či oprava komponentu, ktorá začína vyleštením spájkovaných spojov, ktoré držia vonkajšie skrutky, ktoré majú 40 skrutky v jednej konfigurácii a 80 v druhej konfigurácii. Po odstránení týchto skrutiek sa spaľovacia komora rozloží na 5 alebo 4 časti (s vonkajším krúžkom zvareným spolu s krytom kupoly). Ostatné časti vrátane obloženia sú zvárané konštrukcie a nedajú sa jednoducho rozobrať.

Krok 2: Umyte
V2500 je možné čistiť horúcou vodou. Ak je veľmi znečistený, môže sa namočiť do alkalického roztoku (82 ~ 93 stupňov) na 30 ~ 90 minút a potom vyčistiť horúcou vodou. Podľa úrovne údržby sa rozhodnite, či urobíte FPI.
CFM56-3 sa odporúča na čistenie parou (100 stupňov C), ktoré je dostupné v stacionárnych a prenosných typoch.
Krok 3: Skontrolujte
Spaľovaciu komoru V2500 je možné rozobrať na vnútorné a vonkajšie krúžky, vyčistiť a poslať na kontrolu. Poškodenie vnútorného a vonkajšieho krúžku sú zvyčajne praskliny alebo ablácia, ktoré je možné opraviť zváraním. Veľkosť miesta lícovania vnútorného a vonkajšieho krúžku a miesta lícovania vonkajších krúžkov s telom by mala spĺňať požiadavky, a mala by sa zachovať určitá drsnosť, inak by sa mala vykonať oprava sprejom. Či je dlaždica dobre spojená s vnútorným a vonkajším krúžkom, by sa malo určiť meraním medzery medzi nimi a uhol vodiaceho krúžku palivovej dýzy a roviny je medzi 9 stupňom 52'30 "a 13 stupňom 52' 30".
Rozsah radiálneho pohybu vodiaceho krúžku palivovej dýzy musí byť väčší ako 3,048 mm, inak by sa mal vymeniť. Metódy kontroly prasklín v spaľovacej komore CFM56-3, ablácie a straty povlaku sú podobné ako pri V2500. Ak je však náter poškodený, dlaždicu nie je možné vymeniť ako V2500 a možno ju iba prestriekať.

Model spaľovacej komory, vonkajší kryt sú spájkované spoje, ak dôjde k poškodeniu pri vákuovom spájkovaní opravy. Vodiaci krúžok palivovej dýzy prvého stupňa sa musí dať voľne otáčať, ale rozsah otáčania nesmie prekročiť 360 stupňov, inak sa musí byť opravené.
Vodiaci krúžok palivovej dýzy 2. stupňa je nehybný. Každá tesniaca hrana vnútorného a vonkajšieho krúžku môže byť v prípade poškodenia opravená nástrekom alebo zváraním. Po rozdelení spaľovacej komory na niekoľko častí by mala byť každá časť inštalovaná na svojom vlastnom kontrolnom prípravku na kontrolu veľkosti a polohy. Tieto časti spaľovacie komory sa ľahko deformujú a možno ich korigovať pomocou špecializovaných nástrojov (ako sú hydraulické zariadenia).

Krok 4: Oprava a náter
Oprava vnútorného a vonkajšieho krúžku V2500: keď praskliny alebo ablácia vnútornej a vonkajšej steny krúžku presiahne rozsah priameho zvárania, je potrebné opraviť šitie. Opravovaný materiál môže byť vyrobený z rovnakého materiálu a hrúbky ako stena krúžku, alebo môžu byť vyrezané z rovnakého miesta ako iné dostupné spaľovacie komory.
Ak chcete najskôr vyleštiť prasknutú alebo odstránenú časť opravovaného dielu, narezaný plech musí mať rovnaký tvar ako poškodený diel (medzera medzi stranami poškodeného dielu by mala byť dodržaná v rozmedzí 0,381 mm) a potom fixovaný metódou bodového zvárania. Po zváraní a leštení by sa mali vyvŕtať otvory. Existujúce otvory môžu byť použité ako šablóny na označenie umiestnenia vŕtaných otvorov. Potom použite laserovú vŕtačku, vŕtačku alebo EDM a iné spôsoby vŕtania, rovnaký otvor ako originál môžete urobiť aj ručne.

Nakoniec sa tepelným spracovaním uvoľní napätie (maximálna teplota je 990 stupňov) a vykoná sa kontrola FPI. Servis spaľovacej komory CFM56-3 zahŕňa množstvo opráv zvárania, pretože výmena komponentov sa vykonáva zváraním. tenkostenná časť, musí byť inštalovaná, aby sa zabránilo deformácii pri zváraní. Táto časť popisuje opravu TBC (tepelnej bariéry) aplikovanej na vnútorný, vonkajší prstenec a obloženie krytu kupoly. Povlak obloženia pozostáva z dvoch vrstiev: základný náter CP6023 (nikel chróm hliník ytrium) a povrchový náter CP6024( zirkónium ytrium). Existujú 2 spôsoby, ako odstrániť povlak:
Prvým je odstránenie dvoch náterov súčasne pomocou vysokotlakovej vody (138 ~ 410kN/m2), čo umožní odstrániť 5 % zvyškov spodného náteru a 0,03 mm základného materiálu za jeden deň. oprava. Potom sa žíha, aby sa zlepšila zvariteľnosť dielu a obnovila sa jeho ťažnosť. Druhým sa odstráni vrchný náter suchým fúkaným pieskom z oxidu hlinitého. Po vyčistení vykonajte žíhanie.

Potom pripravte roztok na odstránenie spodného povlaku: zmiešajte rovnaké diely roztoku kyseliny chlorovodíkovej a roztoku kyseliny dusičnej pri 16 stupňoch a potom diely namočte na 3 ~ 4 hodiny (21 stupňov) a potom opláchnite studenou a horúcou vodou a vysušte. V prípade potreby sa zvyškový náter odstráni suchým fúkaným pieskom z oxidu hlinitého.
Striekanie náteru: Najprv chráňte miesto, ktoré nie je nastriekané, očistite nastriekaný povrch suchým fúkaným pieskom z oxidu hlinitého, plazmový nástrek spodný náter ({{0}}.1 ~ 0.15mm ), nastriekajte povrchový náter (0,20 ~ 0,30 mm) do 2 hodín po nastriekaní spodného náteru alebo 0,33 ~ 0,43 mm pre hrubý náter striekanie.


