


Komplexná stratégia na zlepšenie presnosti výroby lopatiek turbín
Ako kľúčový komponent plynovo-dynamickej premeny energie, rozmerová presnosť lopatiek turbíny nesúvisí len s tým, či sa dá plynová turbína bez problémov nainštalovať, ale aj kľúčom k zaisteniu jej bezpečnej prevádzky. Časti turbínových lopatiek sú zložité priestorové povrchy s nerovnomernou hrúbkou a komplikovaný je proces neurčitého presného odlievania, v ktorom má každá fáza vplyv na rozmerovú presnosť finálnej lopatky a je ťažké brať do úvahy geometrické charakteristiky ohýbanie čepele a torzná deformácia a zakrivenie čepele len spoliehaním sa na metódu redukcie povrchu formy. Počas procesu od voskovej formy k odlievaniu čepele dôjde nielen k objemovému zmršteniu, ale do určitej miery sa zmenia aj geometrické charakteristiky, čo spôsobí nesúlad veľkosti odliatku. Preto v skutočnom výrobnom procese musí byť každý článok výroby turbínových lopatiek presne meraný a kontrolovaný. Už v 1970 rokoch dosiahli Spojené kráľovstvo a Spojené štáty pozoruhodné výsledky v technológii riadenia jadra a používajú sa na odlievanie. V posledných rokoch optické skenery a priemyselné tomogrofy (CT) počítačové meranie lopatiek motora s plynovou turbínou v zahraničí vyžadujú, aby presnosť merania lopatiek bola kontrolovaná v rozmedzí 50 až 80 μm a povolená tolerancia je kontrolovaná v rozmedzí ± 0,5 mm. Navyše, prostredníctvom registrácie s modelom CAD sa deformácia a deformácia každej časti čepele môže priamo prejaviť [51-52].
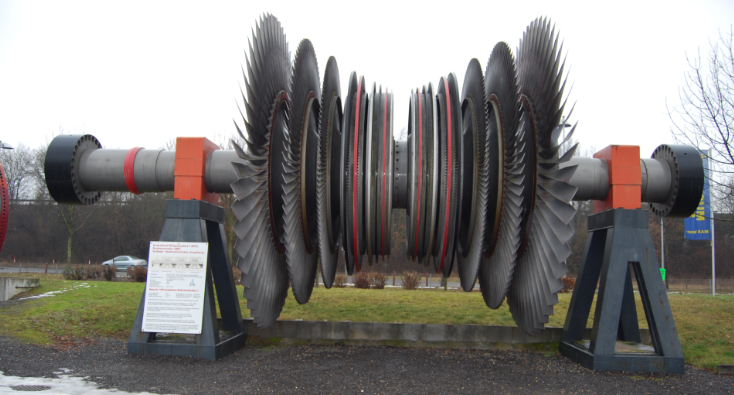
Kvôli kritickej úlohe lopatiek a obtiažnosti výrobnej technológie je kontrola tvaru lopatiek turbíny v zahraničí považovaná za vysoko kľúčovú technológiu a jej výsledky výskumu sú málokedy zverejnené. Technológia testovania lopatiek motora s plynovou turbínou v Číne je stále vo vývoji. Pokiaľ ide o štandardy testovacích technológií, referenčnými štandardmi domáceho leteckého priemyslu sú len HB5647-98 a HB20126-201. Preto niektorí domáci výrobcovia a výskumné inštitúcie predložili svoje vlastné testovacie a akceptačné technické požiadavky na internú akceptáciu, čo je vhodné pre správu aplikácií. Pri tomto procese kombinovali so zahraničnými prostriedkami meracej techniky a podľa toho, či je meracie zariadenie v kontakte s meraným objektom, sa metóda merania lopatky motora s plynovou turbínou delí na kontaktnú a bezkontaktnú. Medzi kontaktné meracie metódy patria najmä: metóda merania štandardnej šablóny, metóda merania indukčnosti a metóda merania troch súradníc. Medzi bezkontaktné metódy merania patria najmä: laserové skenovacie meranie, ultrazvuková detekcia, meranie strojového videnia a priemyselné CT meranie [53]. Okrem toho v súčasnosti niektorí výskumníci uskutočnili výskum riadenia veľkosti čepele na základe numerickej simulácie a akumulácia a prenos chýb na základe veľkých dát a numerickej simulácie sa stali dôležitou metódou pre budúci vývoj.
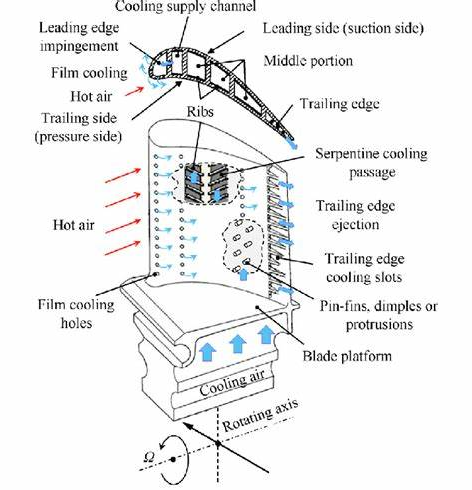
Na základe štrukturálnych charakteristík a charakteristík procesu odlievania valcových / jednokryštálových lopatiek plynovej turbíny je kontrola rozmerovej presnosti celého procesu presného liatia kľúčom k zlepšeniu kvalifikovanej miery veľkosti lopatky. Na základe toho táto výskumná skupina prijíma metódu merania 3D laserového skenovania a priemyselnú metódu merania CT, kombinovanú s trojrozmernými súradnicovými a ultrazvukovými metódami detekcie, aby vykonala detekciu defektov a meranie veľkosti pre proces prípravy celého procesu lopatiek motora s plynovou turbínou. (voskový polotovar formy, polotovar jadra, keramické jadro, jadro lisu na vosk, plášť formy s voskom, plášť formy bez vosku, odlievanie). Bol vytvorený model rozmerovej presnosti a kontroly chýb celého procesu prípravy lopatiek turbíny.
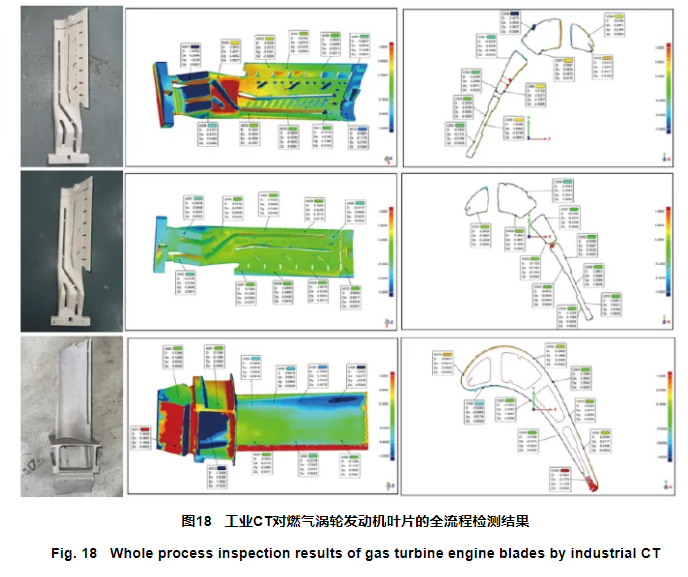
Obr. 18 je znázornená analýza výsledkov merania veľkosti lopatiek kľúčových aspektov, ako je polotovar, jadro a odlievanie veľkorozmerných lopatiek turbíny určitého typu nami vyvinutej plynovej turbíny. Pokiaľ ide o odliatky, pozrite si DCPG5 v GB/T 6414−−2017, povolená tolerancia je ±±0.5mm a presnosť merania sa musí kontrolovať na 120μm; Prípustná tolerancia keramického jadra je ± 0,3 mm a presnosť merania sa musí kontrolovať na 80 μμ
m. V procese vývoja lopatiek sa bude vykonávať kontrola rozmerovej presnosti pre všetky pripravené lopatky v celom procese a pomocou sa analyzuje rozmerová presnosť a chyby vo fázach polotovaru, jadra a odlievania počas procesu prípravy lopatiek motora s plynovou turbínou. spätného overovacieho softvéru Geomajic-Control alebo GOM. Predbežne bola odhalená rozmerová odchýlka a deformačný zákon celého procesu prípravy čepele. Výsledky ukazujú, že nedeštruktívne metódy merania, ako je 3D laserové skenovanie, priemyselné CT a ultrazvukové testovanie, dokážu splniť požiadavky na presnosť merania určitého typu lopatiek motora plynovej turbíny. Metóda merania trojrozmerného laserového skenovania môže získať obrys kľúčových medziľahlých komponentov, ako je čepeľ, vosková forma a keramické jadro motora s plynovou turbínou, a môže presne vyhodnotiť torznú deformáciu lopatky. Priemyselné CT dokáže nielen odhaliť vnútorné defekty keramického jadra, voskovej formy a škrupiny formy, ale tiež merať obrys, štruktúru vnútornej dutiny, hrúbku steny a ďalšie kľúčové časti s vysokou presnosťou. Ultrazvuková kontrola môže presne merať štruktúru hrúbky steny voskovej formy a čepele. Tieto pokročilé metódy merania zabezpečujú meranie veľkosti a presné riadenie celého procesu veľkých turbínových lopatiek, najmä meranie veľkosti plášťa formy na základe priemyselnej technológie detekcie CT, ktorá dokáže extrahovať štruktúru vnútornej dutiny plášťa formy a porovnávať s modelom, čím sa realizuje presné meranie veľkosti plášťa formy, čo nie je možné dosiahnuť tradičnými metódami merania.
V súčasnosti testovacie metódy, ktoré sú postupne vyspelé a zavádzajú sa do inžinierskej aplikácie lopatiek motorov s plynovou turbínou, výrazne skracujú vývojový cyklus lopatiek, zlepšujú kvalifikovanú mieru veľkosti lopatiek a znižujú náklady na lopatky. Čo sa však týka lopatiek motora s plynovou turbínou, stále existujú tieto nedostatky: neúplné technické špecifikácie a štandardný systém na testovanie lopatiek, nedostatok účinných prostriedkov technického overovania, nedostatočná akumulácia údajov súvisiacich so zmenou rozmerov a hromadením chýb počas prípravy lopatiek a nedostatok vlastných - vyvinutý softvér na meranie a analýzu veľkosti čepele. So širokou aplikáciou výpočtovej techniky v oblasti výroby čepele bude inteligentná výrobná technológia založená na strojovom učení a numerickej simulácii tiež hrať dôležitú úlohu pri kontrole chýb celého procesu čepele, aby sa zlepšila presnosť kontroly veľkosti. čepele.


